
您的当前的位置:网站首页 > 案例中心 > 陕西神木石灰石制粉项目落地,LM24-2K立式辊磨机完成安装调试
项目概述
神木地处陕北,煤炭之外,石灰石资源也有一定分布。近几年周边电厂脱硫、建材与钙基材料对石灰石粉的需求比较稳定,当地陆续上了一批中大型制粉线。这个项目就是其中之一——业主希望一条线把产量做上去,同时把电耗和人工看护的成本压下来。
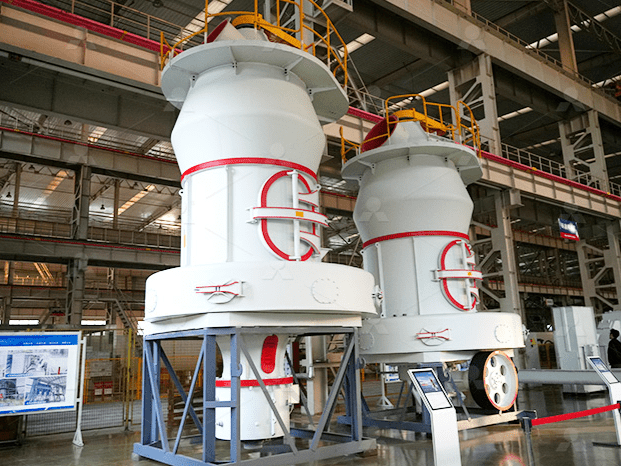
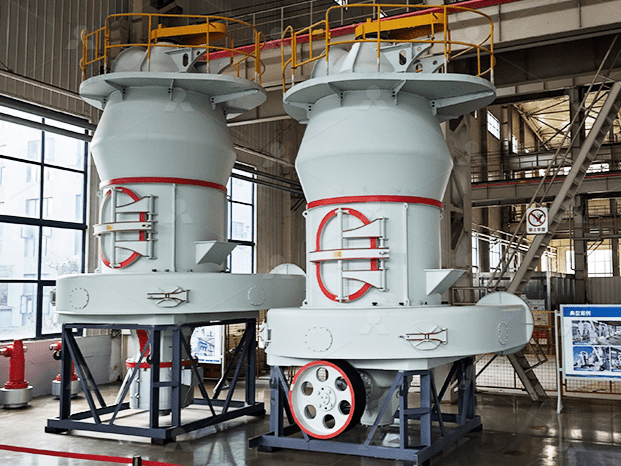
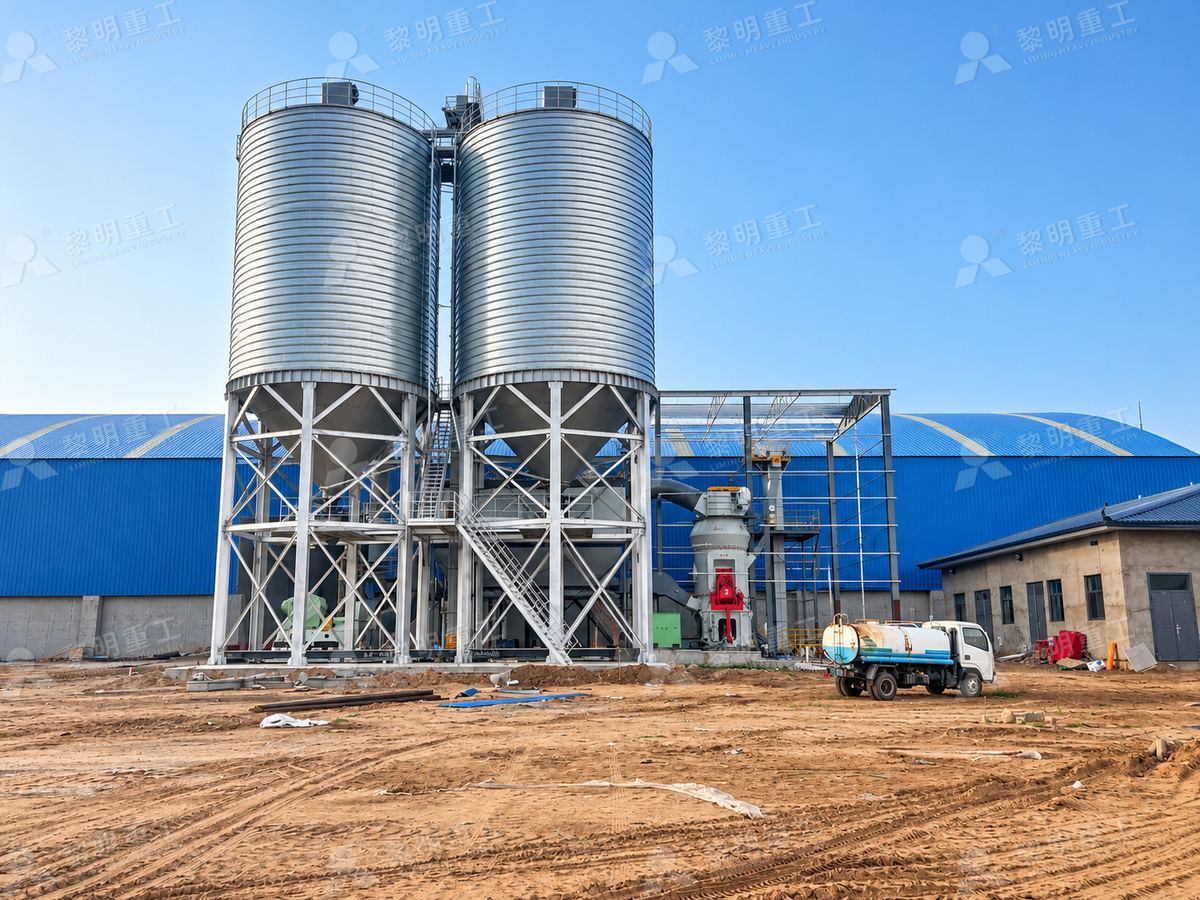
项目主机选用黎明重工LM24-2K立式辊磨机一台,配套两座成品钢仓、脉冲布袋除尘器、选粉系统与集中电控。LM24-2K属于LM立式矿磨系列,额定处理能力20~70 t/h,入磨物料粒度<35mm,成品细度可在0.84-0.037mm(20-400目)之间调节,主电机功率400~450kW。
立式辊磨把破碎、粉磨、选粉、烘干合在一台设备里完成,占地比“球磨+选粉”的方案小不少;系统负压运行、配套脉冲除尘,车间粉尘能控制得住。对石灰石这类莫氏硬度不高、易磨性较好的物料,立磨的吨粉电耗优势比较明显。2026年8月,设备完成安装调试并进入试生产。
现场展示
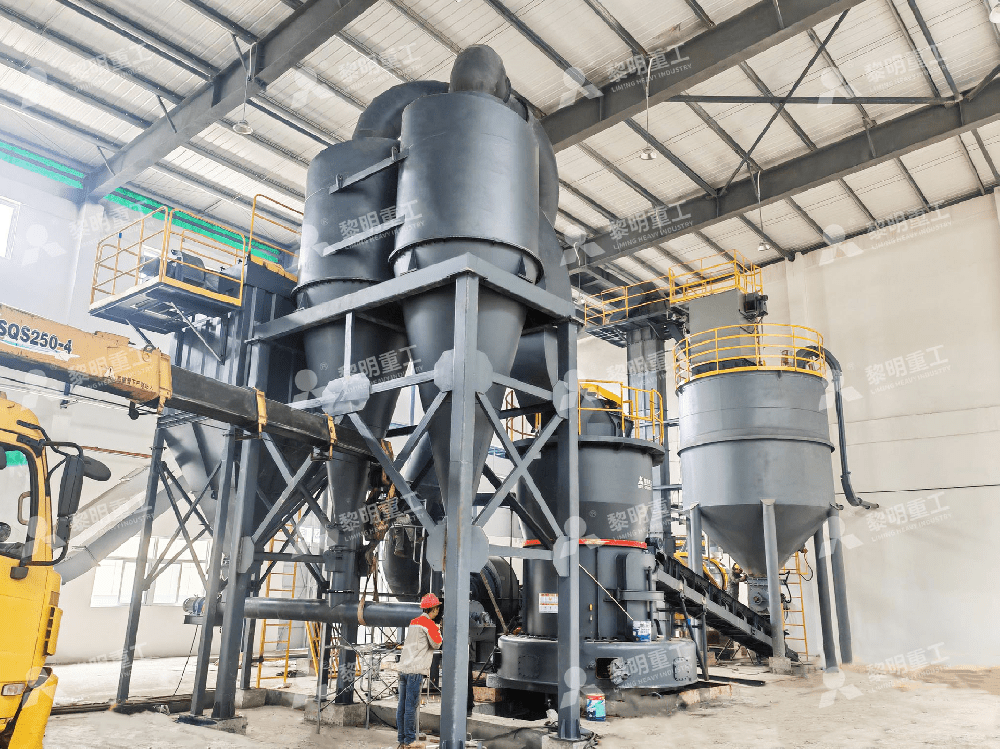
设备到场后,第一件事不是吊装,而是复测基础:中心线、标高、地脚螺栓孔间距、预埋板水平度,逐项对着图纸量一遍。基础一旦有偏差,后面调平再准也没用——磨机是长期连续运转的设备,基础不稳,振动和磨损都会跟着来。这个项目的基础由业主先行施工,复测时发现两处地脚孔位略有偏移,现场做了扩孔修正后才进入吊装。
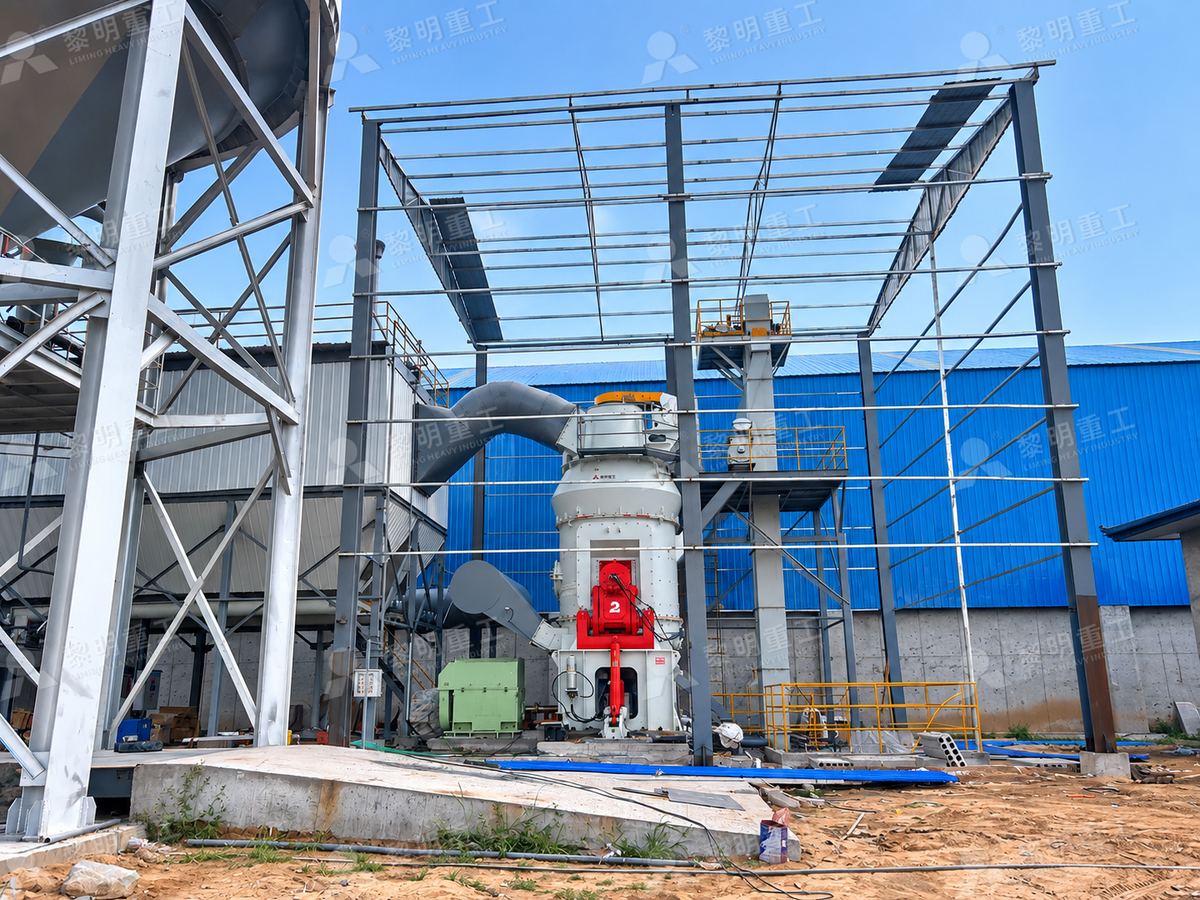
主机分三部分吊装:磨机本体、减速机、主电机,按厂家标记的顺序依次落位。磨机就位后用垫铁调平,斜垫铁成对使用、每组不超过五块,调平合格再二次灌浆;灌浆料养护到强度才允许加负荷。主电机与减速机的同轴度用百分表找正,这一步差几丝,运行起来轴承温度和振动都会超标。
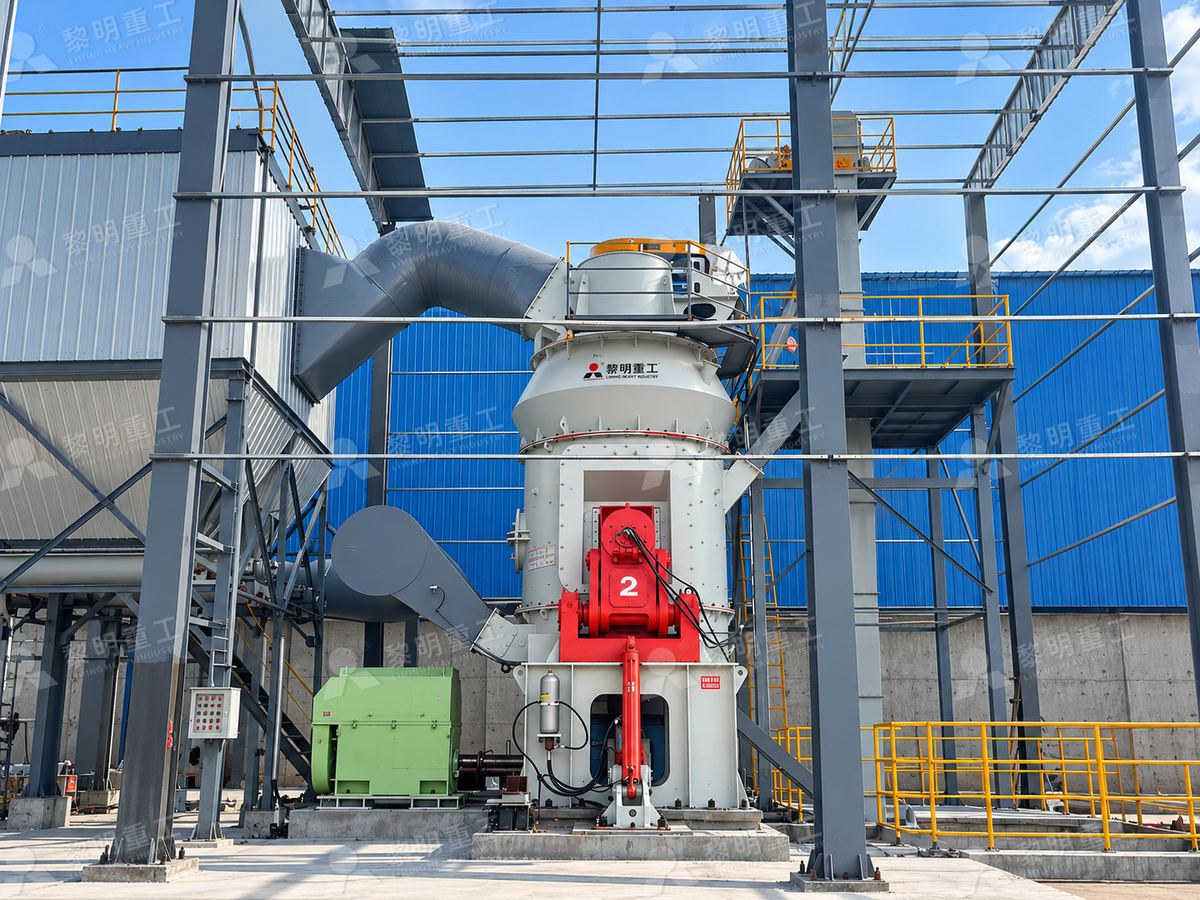
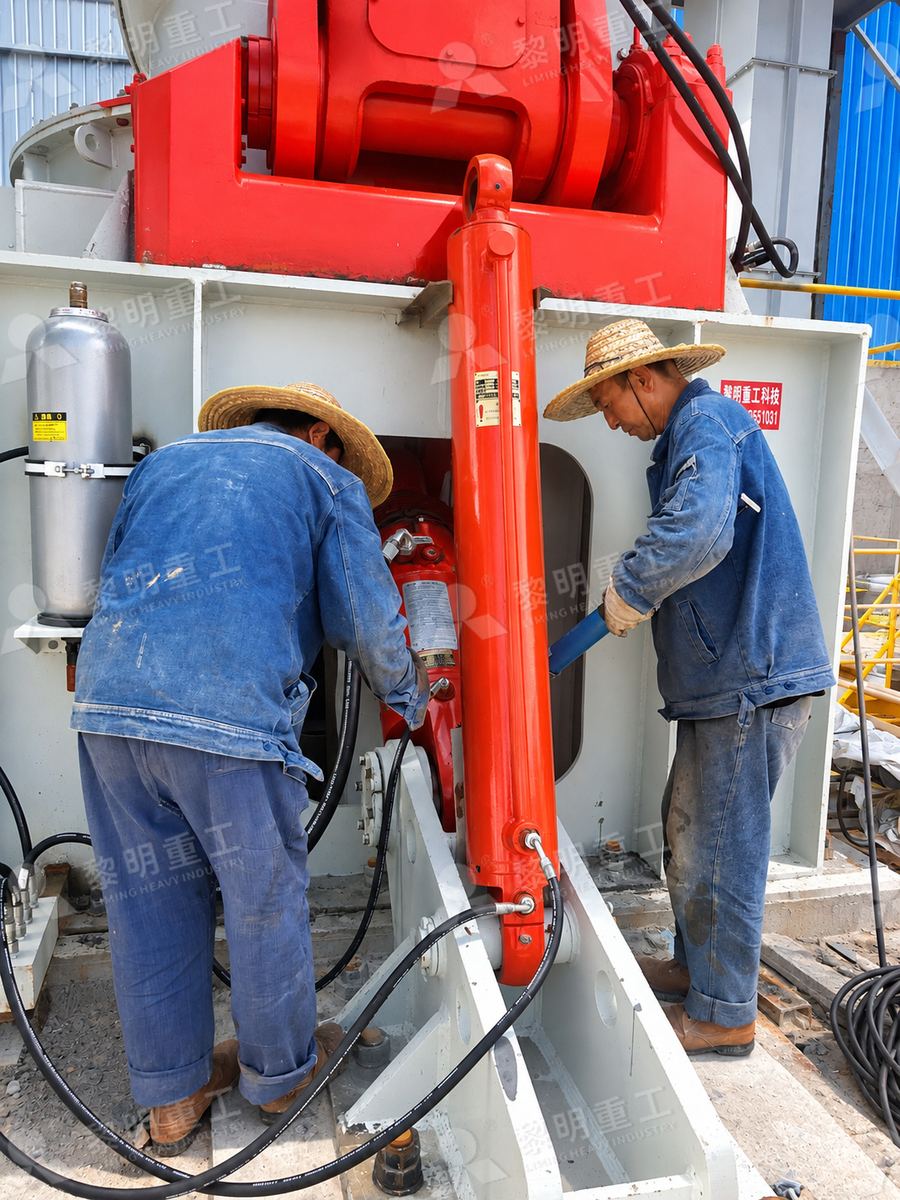
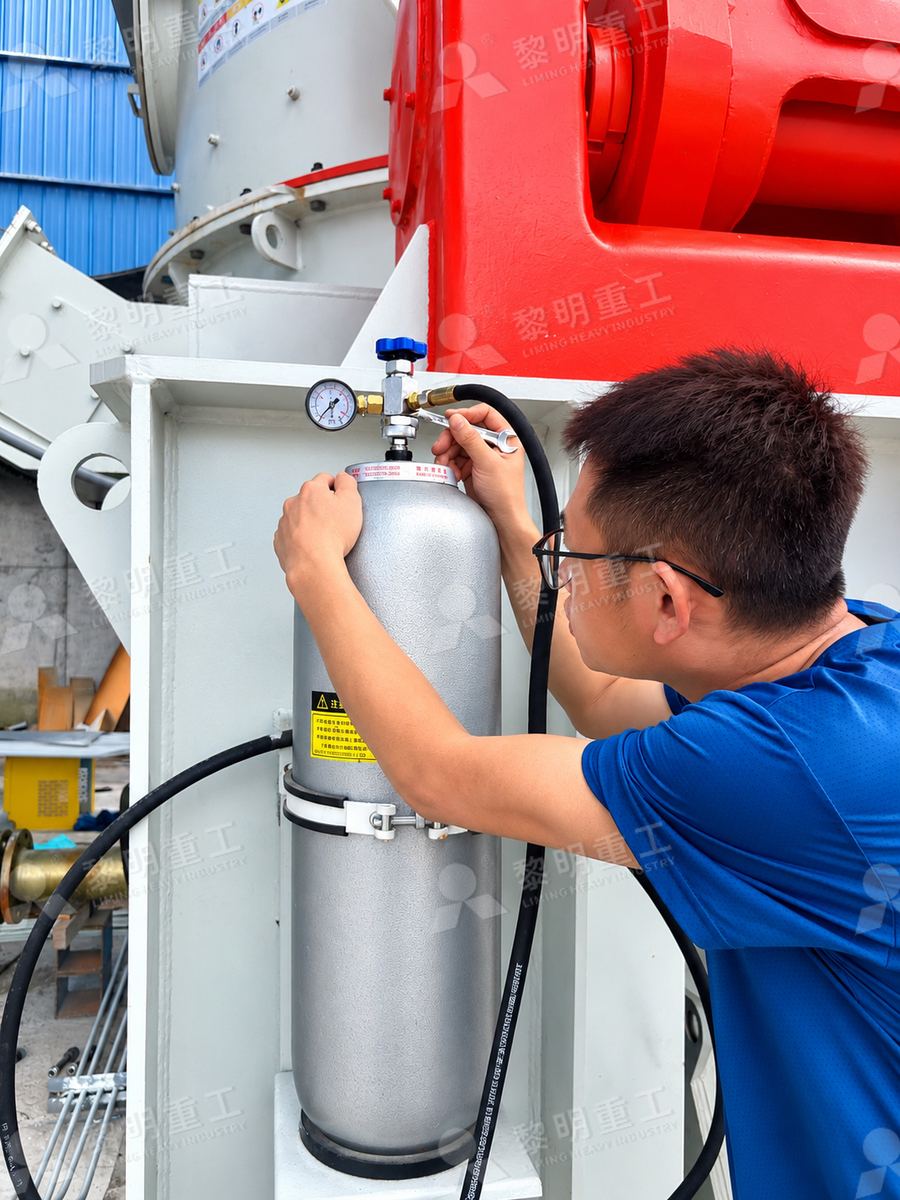
液压张紧系统是立磨调试里最需要细功夫的一环。磨辊的研磨压力靠液压缸施加,蓄能器起稳压和缓冲作用。调试时先按设计要求给蓄能器充氮,再逐台给油缸打压、排气,标定压力与磨辊抬落行程。压力给高了,磨机振动大、磨辊磨损快;给低了,料层压不实、产量上不去,成品细度也跟着飘。这一项往往要反复几次才能定下来。
选粉机转速与成品细度直接挂钩,调试时按目标细度先给定一个初值,再随负荷试车微调。除尘系统逐项检查脉冲阀动作、气包压力、滤袋安装和压差表;系统负压必须建立起来,否则既冒灰、又影响磨内通风和产量。管道对接处做了气密性检查,法兰垫片逐个复紧。
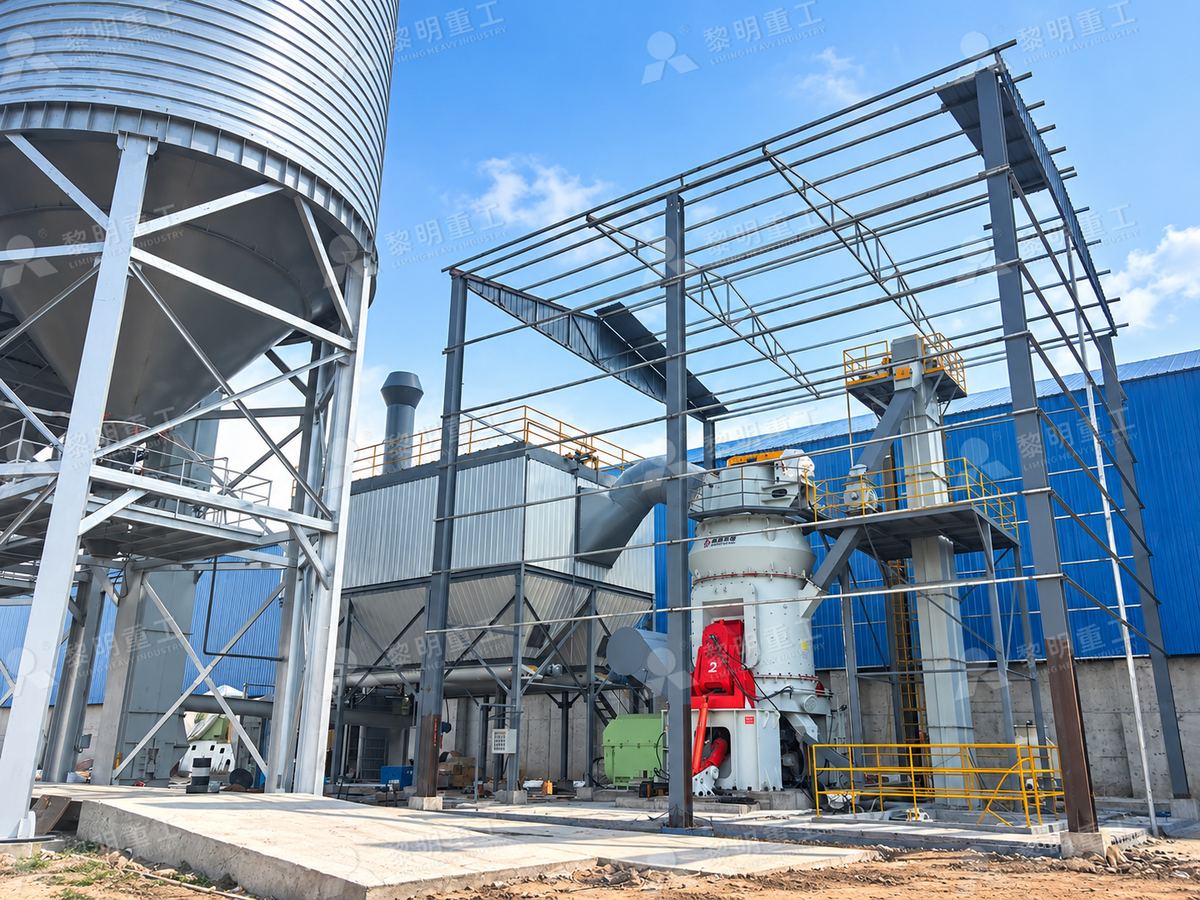
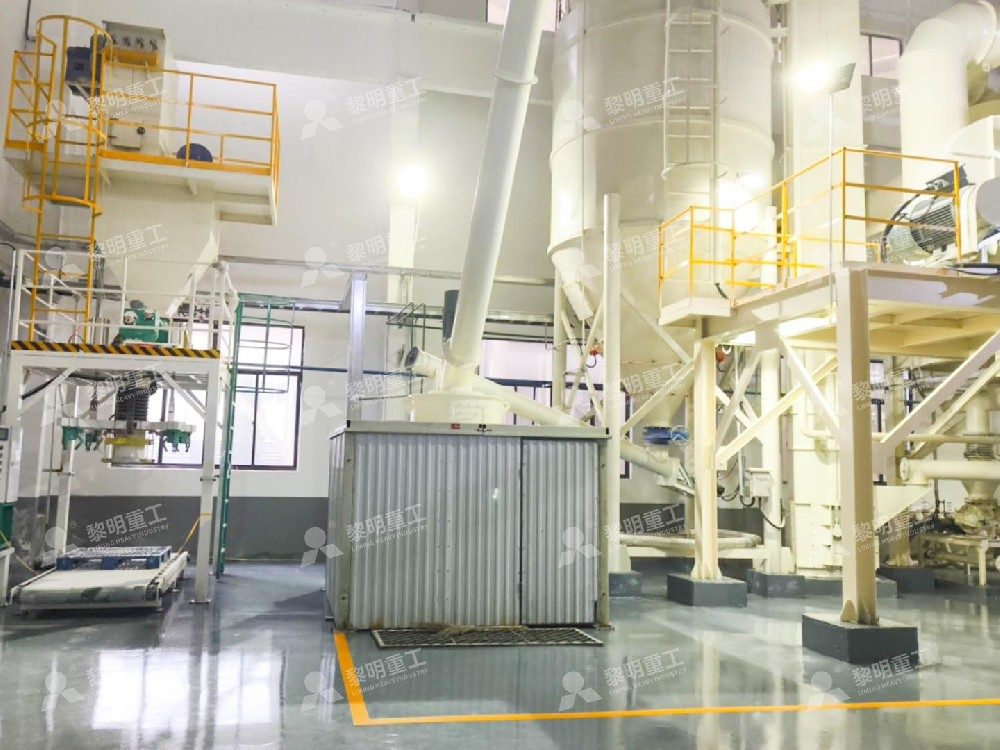
成品输送这一段,两座钢仓的料位计、仓顶除尘器、卸料阀逐个试过;输送设备空载跑一遍,看跑偏、看异响。仓顶除尘看似小事,但钢仓进料时正压不小,除尘器选小了或者滤袋装不好,仓顶就会冒灰。
电气部分先确认主电机转向,再逐台点动辅机;各联锁点按逻辑图逐个模拟——油站没起来不许启主电机、磨机没到额定转速不许喂料、除尘器没运行不许投料。空载试车要跑够时间,记录主电机电流、轴承温度、各测点振动值,确认都在正常区间才允许带料。
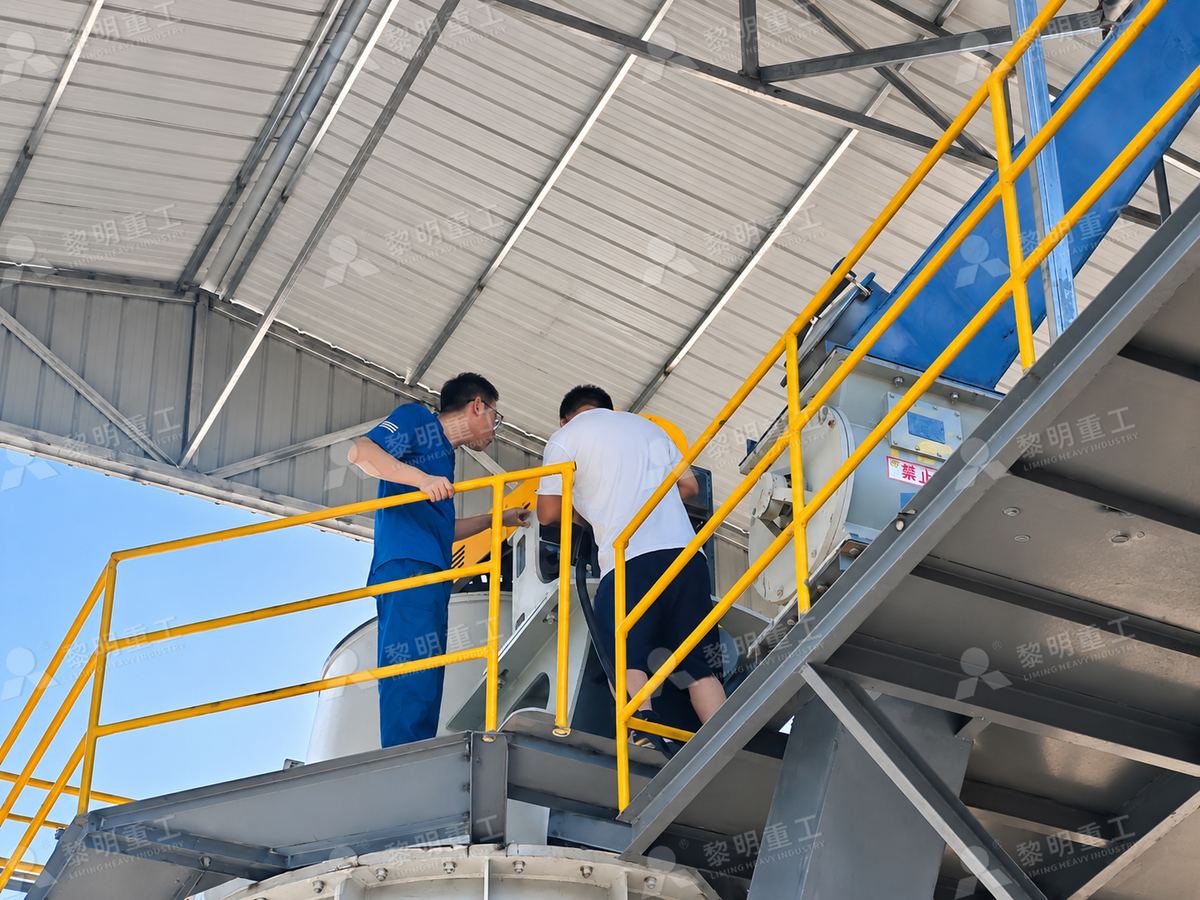
负荷试车从低喂料量开始,一点一点往上加,边加边看磨内压差、磨机振动和主电机电流;选粉转速跟着调,直到成品细度稳定。参数不是一次定死的,要在产量、细度、电耗之间找一个平衡点——同一个细度,喂料量和选粉转速的搭配不同,电耗能差出一截。
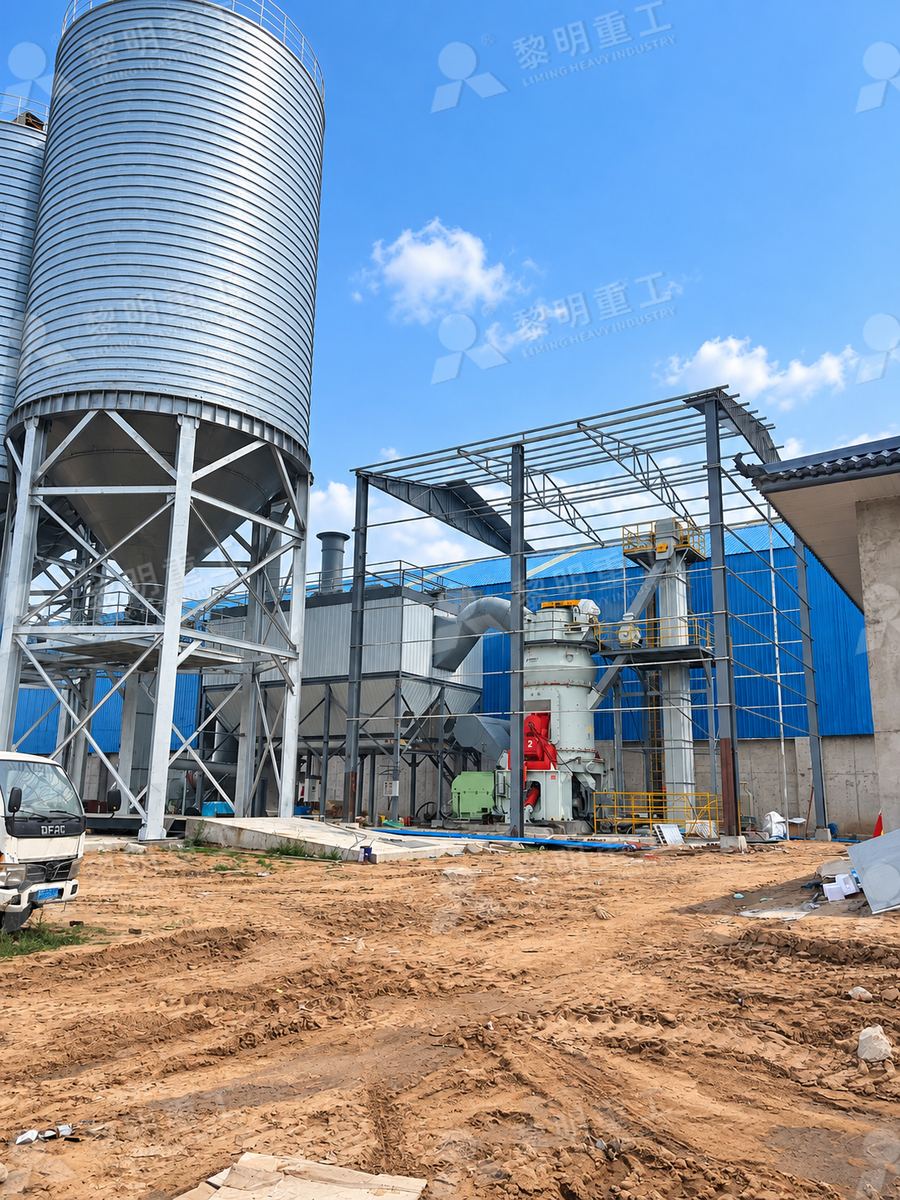
最后是培训与交接。给客户的操作和维修人员讲日常点检:油站油位油温、蓄能器压力、磨辊和磨盘的磨损量、滤袋压差、各轴承温度;把常见异常的判断方法整理成一张表,贴到中控室。设备交付只是开始,一条线能不能长期跑稳,靠的是日常这一套动作有没有做到位。
+ 精品案例
+ 相关产品