

生石灰脱硫制粉:环保要求、工艺路线与MTW磨选型
2026-11-12 17:00:00
烟气脱硫的粉体吸收剂,国内主流走的是两条路:一条是石灰石(CaCO₃)磨成石粉直接入浆,靠的是资源广、成本低;另一条是生石灰(CaO)磨成粉,或再消化成消石灰(Ca(OH)₂)后使用,靠的是活性高、反应快、系统占地小。两条路线没有谁替代谁,选哪条,取决于烟气工况、脱硫工艺和现场有没有石膏出路。
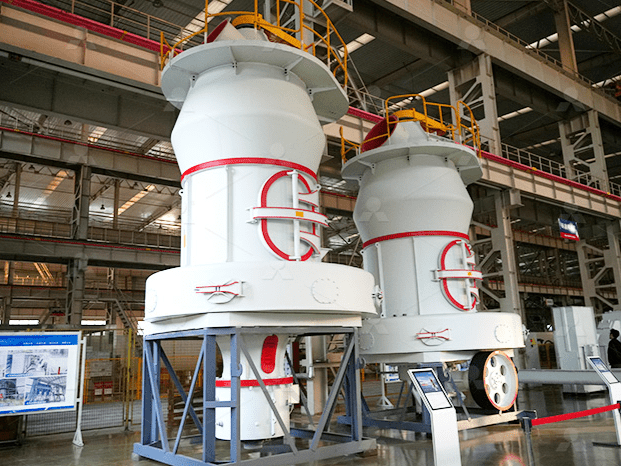
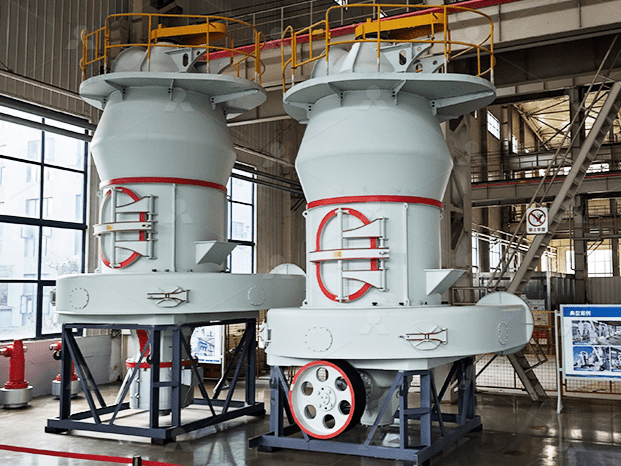
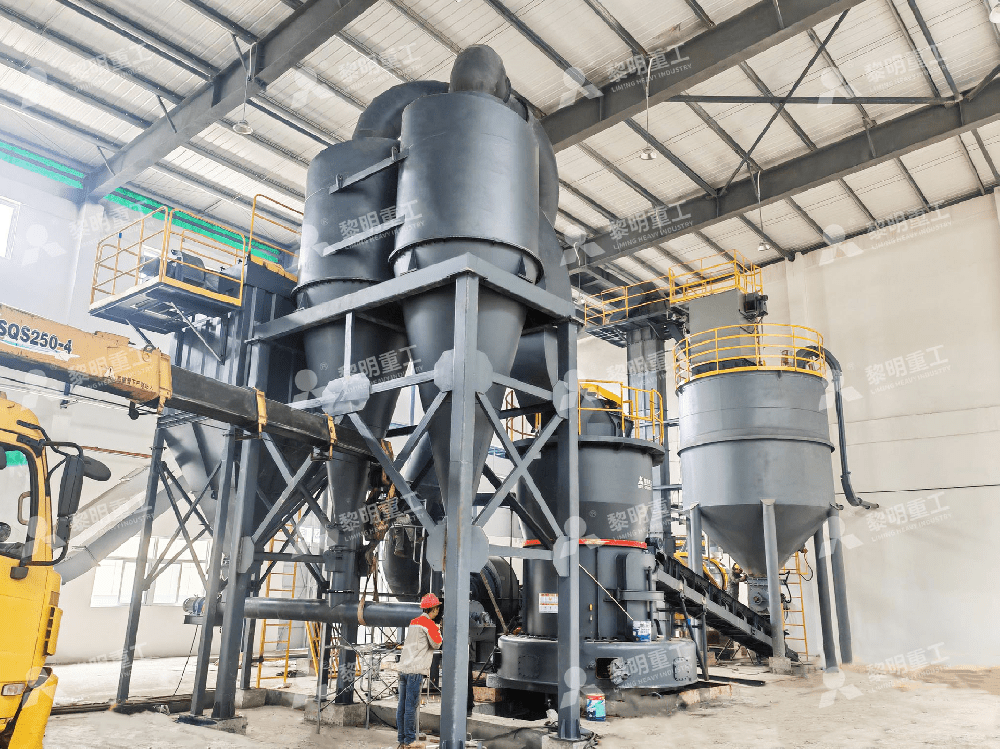
甘肃这个项目选的是后一条。客户把块状生石灰加工成 200 目 D93 的脱硫剂粉体,供给烟气脱硫系统,主机配的是 MTW145G 与 MTW178G 两台欧版磨粉机。下面按「环保要求 → 工艺流程 → 设备优势」三段,把这条粉体线讲清楚,也给正在做同类选型的项目一个参照。
一、环保要求:脱硫粉体要过的三道关
1. 排放限值收紧,钙硫比不能虚高
燃煤电厂和钢铁烧结机头烟气普遍执行超低排放,SO₂ 排放浓度一般要求不高于 35 mg/m³。限值压下来之后,脱硫系统的余量变小了,吸收剂的质量波动会被直接放大:粉体细度掉一档、活性差一点,运行人员就得靠加大钙硫比去补,结果是石灰单耗上升、副产物变多、系统阻力变大。所以对粉体供应方来说,环保要求最终会落到「批次稳定性」四个字上。
2. 细度与通过率
脱硫反应是气固反应,粉越细,比表面积越大,反应速率越快。湿法路线常用的口径是 250 目或 325 目通过率不低于 90%;生石灰路线的口径更宽,半干法和炉内喷钙常见 200 目上下,本项目按 200 目 D93 控制,也就是 200 目筛(约 74 μm)通过率不低于 93%。这里的关键不是「越细越好」,而是「粗端不能拖尾」——少量粗颗粒混在里面,反应不完全,还会在塔内沉积。
3. 活性与水分
生石灰的活性用消化速率和温升来表征,不同窑型、不同批次的差异可以很大。活性高的粉反应快、利用率高,但保存期短、更怕潮;活性低的粉需要更细的粒度或更高的钙硫比来补。另外生石灰极易吸潮消化,成品水分和包装、输送环节的密闭性,直接决定这批粉送到脱硫系统时还剩多少活性。
二、生石灰做脱硫剂的工艺流程
1. 原料入厂与破碎
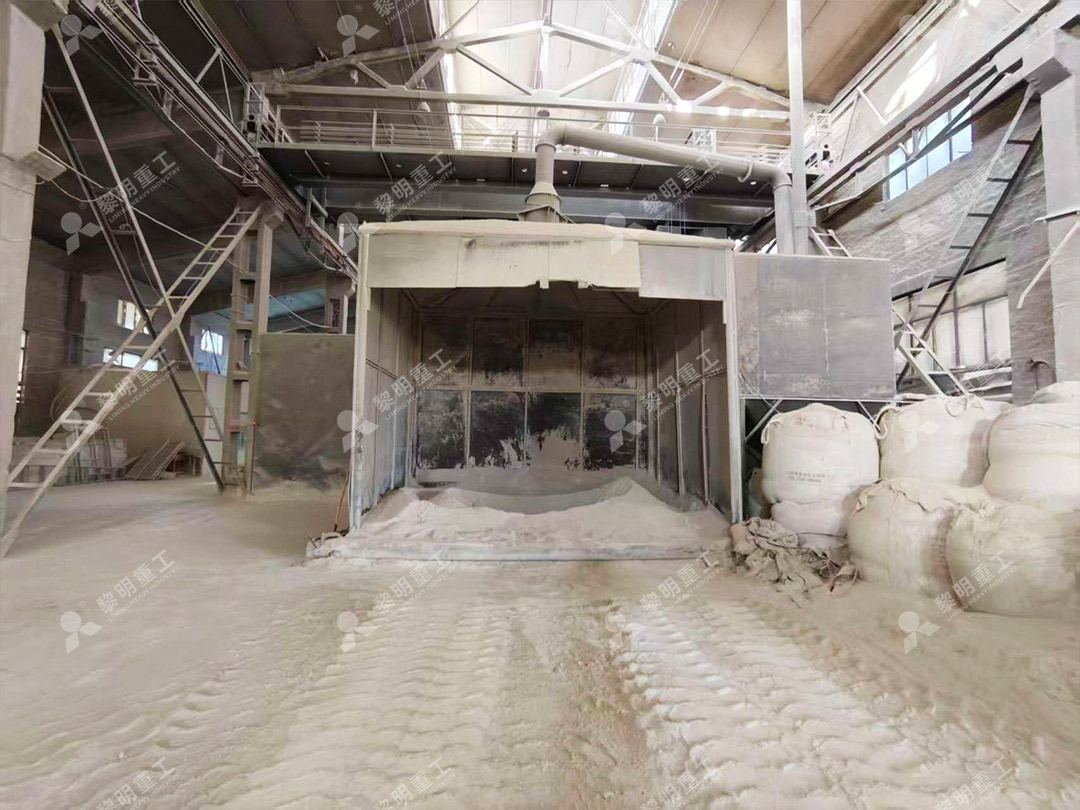
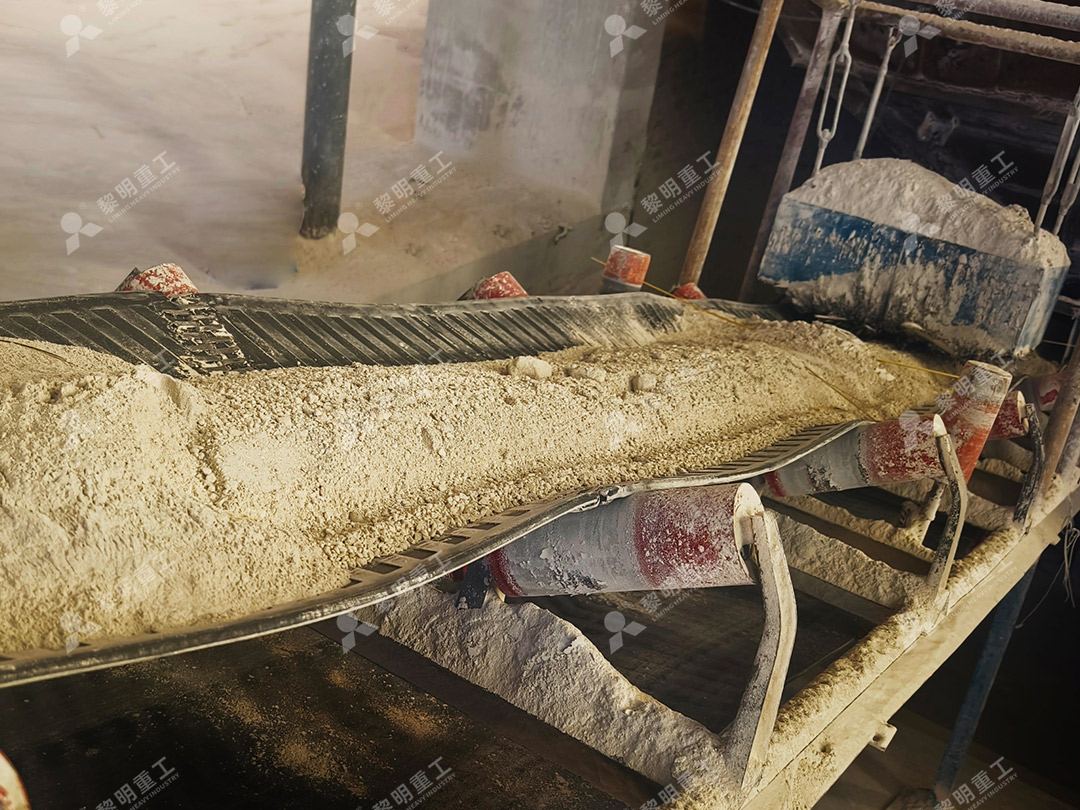
进厂的是块状生石灰,粒度从几十毫米到上百毫米不等,先经颚破或锤破粗碎到入磨粒度,再进预均化料仓。生石灰遇水即消化放热,堆场必须防雨防潮,破碎和转运环节尽量密闭,减少吸潮和扬尘。
2. 粉磨与分级
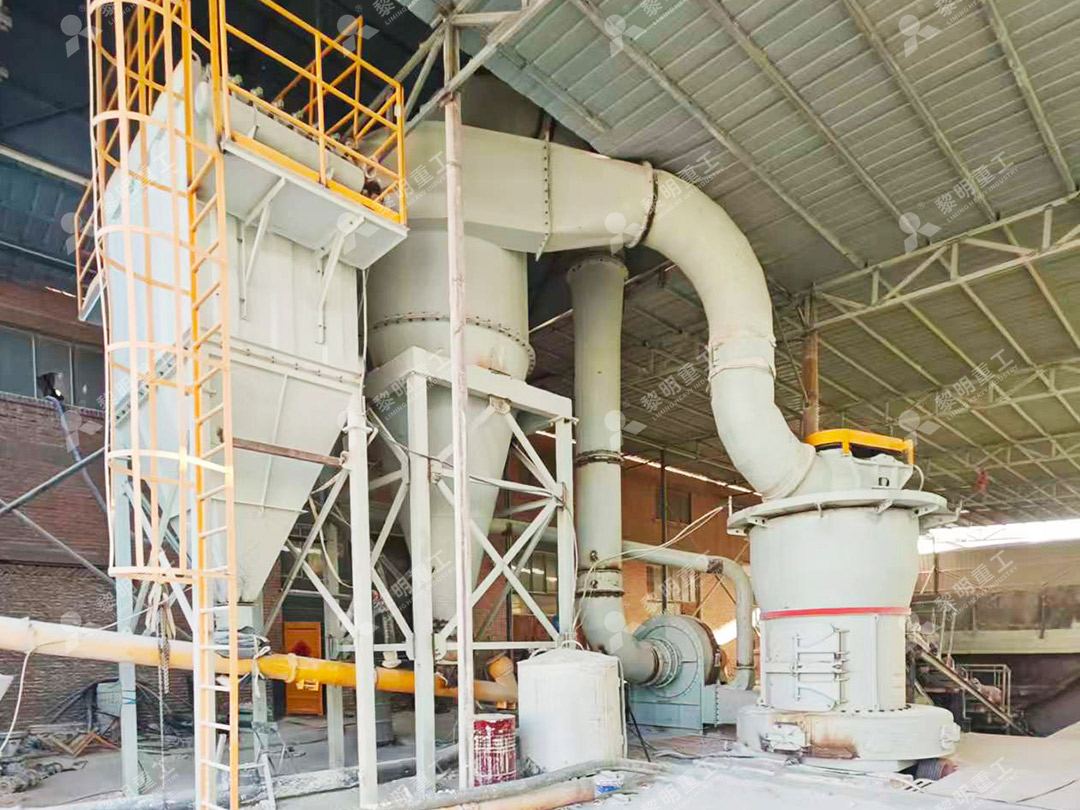
粗碎后的物料由定量给料机送入欧版磨,底部铲刀把物料抛入磨辊与磨环之间碾压粉碎,随气流上升进入顶部分级机。分级机转速决定成品细度,粗粉落回重磨,合格细粉随气流进入收尘器。整套系统在负压下运行,200 目 D93 的细度靠分级机在线调节,不需要停机换筛。
3. 收尘与成品储存
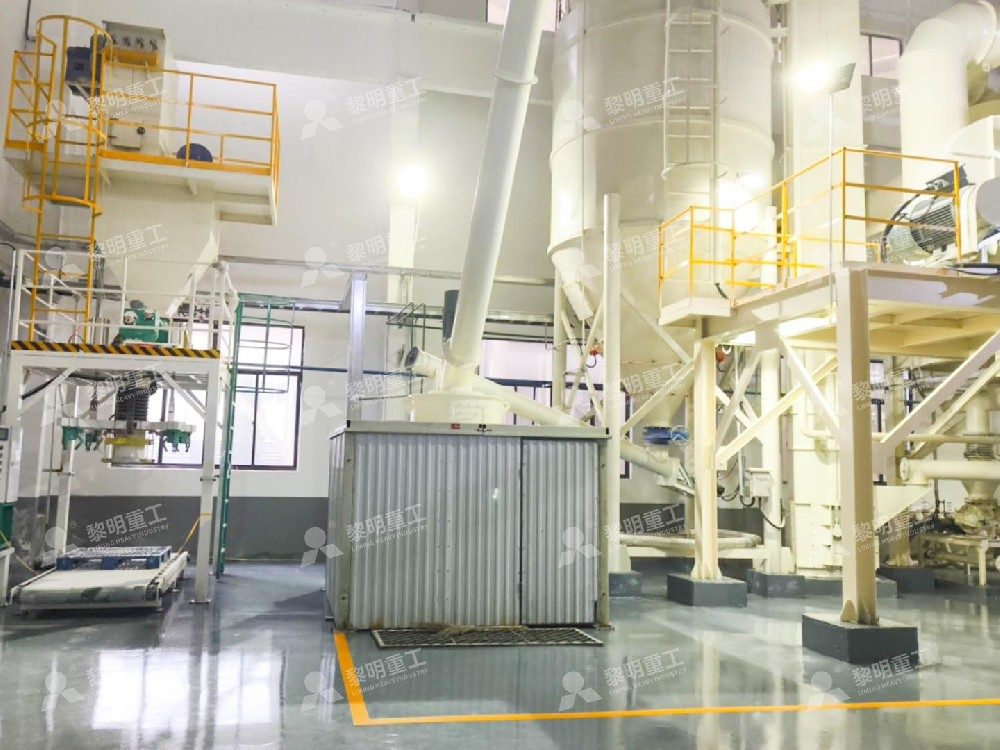
含尘气流进脉冲袋式收尘器,粉体被滤袋截留后落入成品仓。生石灰粉的储存要点是「密闭 + 防潮 + 防结露」:仓顶设呼吸阀和料位计,仓壁做保温,出仓用密闭螺旋或气力输送,避免成品在转运点吸潮结块。
4. 干式消化(按工艺需要)
如果下游用的是半干法或炉内喷钙,生石灰粉还要进干式消化器,加定量水消化成消石灰粉。消化过程放热、体积膨胀,消化器的给水比例、停留时间和排气设计决定消石灰的活性和含水率。这一步做不好,前面磨得再细也白费。
5. 计量输送与喷吹
成品按烟气量和入口 SO₂ 浓度计量投加,钙硫比通常按 1.1—1.3 选取,具体以设计值和实际运行数据为准。给料机要求计量线性好、可远程调节,才能跟上机组负荷的变化。
三、MTW 欧版磨加工生石灰的技术优势
1. 磨辊磨环碾压,适合生石灰这种中等硬度物料
MTW 欧版磨属于中速辊环式磨机:主机底部的铲刀把物料抛起,送入磨辊与磨环之间,磨辊在离心力作用下向外压紧磨环,物料被碾压、剪切粉碎。生石灰硬度中等、易磨性较好,这种粉磨方式对它的适应性很好——单次通过就能达到较高细度,过粉磨少,成品粒度分布集中,粗端拖尾少。型谱上 MTW145G 处理能力 6—23 t/h、MTW178G 10—38 t/h,一条线可以按需组合。
2. 分级机变频,细度在线可调
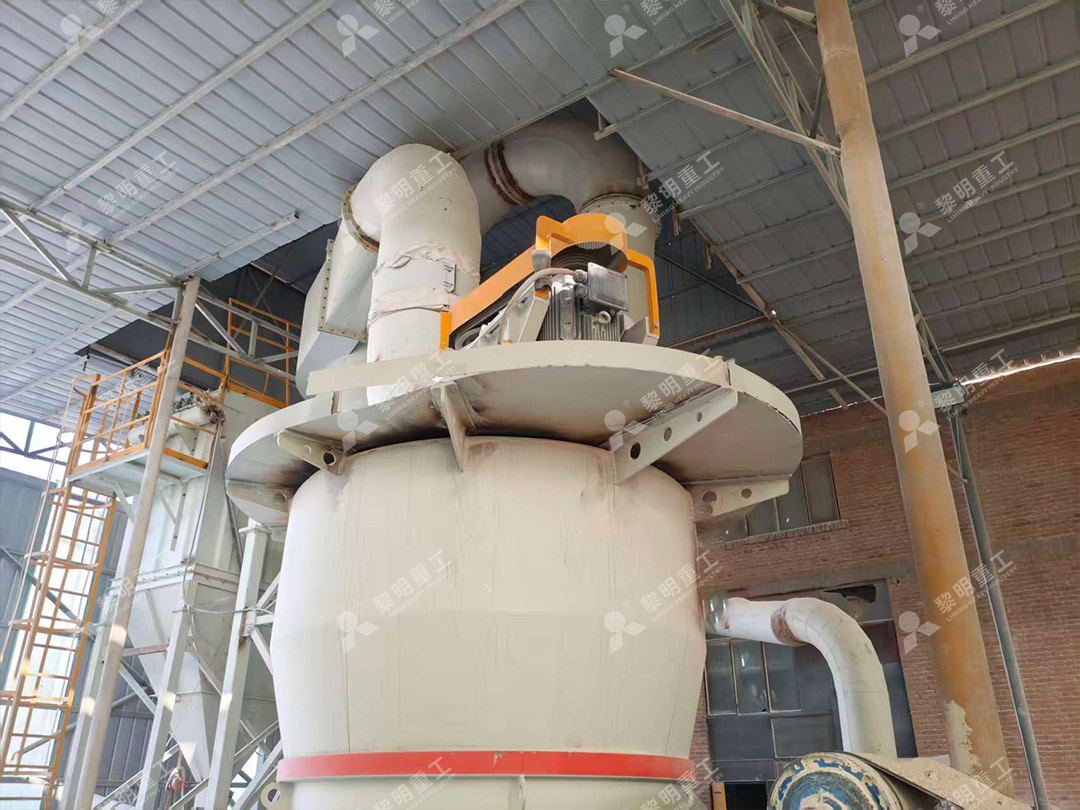
顶部分级机(分析机)变频调速,成品细度在 0.045 mm(约 325 目)上下可调,最细可到 0.038 mm。对脱硫剂项目来说,这个余量很有用:前期按 200 目 D93 供货,将来如果下游工艺改成 325 目,不用换主机,调分级机转速、配合风量调整就能覆盖,避免二次投资。
3. 热风入磨,兼顾烘干
生石灰虽然怕水,但块料在堆场和转运过程中难免带上表面水分。磨机配热风系统,入磨热风既做输送介质也做烘干介质,能把物料表面水分带走,减少磨内粘结和收尘器结露。这一点在西北昼夜温差大的厂区尤其重要。
4. 全负压密闭,现场无粉尘外溢
从给料、粉磨、分级到收尘、输送,整条线在负压下运行,转运点设吸尘罩,粉尘不外溢。对脱硫剂这种碱性粉体来说,这既是环保要求,也是职业健康要求——现场看不到「白茫茫一片」,才说明系统设计到位。
5. 易损件更换方便,备件通用
磨辊、磨环是主要易损件,采用耐磨材质,更换时不需要拆整机,单件替换即可。生石灰磨蚀性中等,正常工况下易损件周期比较长,对连续供货的脱硫剂生产线来说,这一条直接关系到全年可用率。
6. 系统集成度高,老厂改造好落地
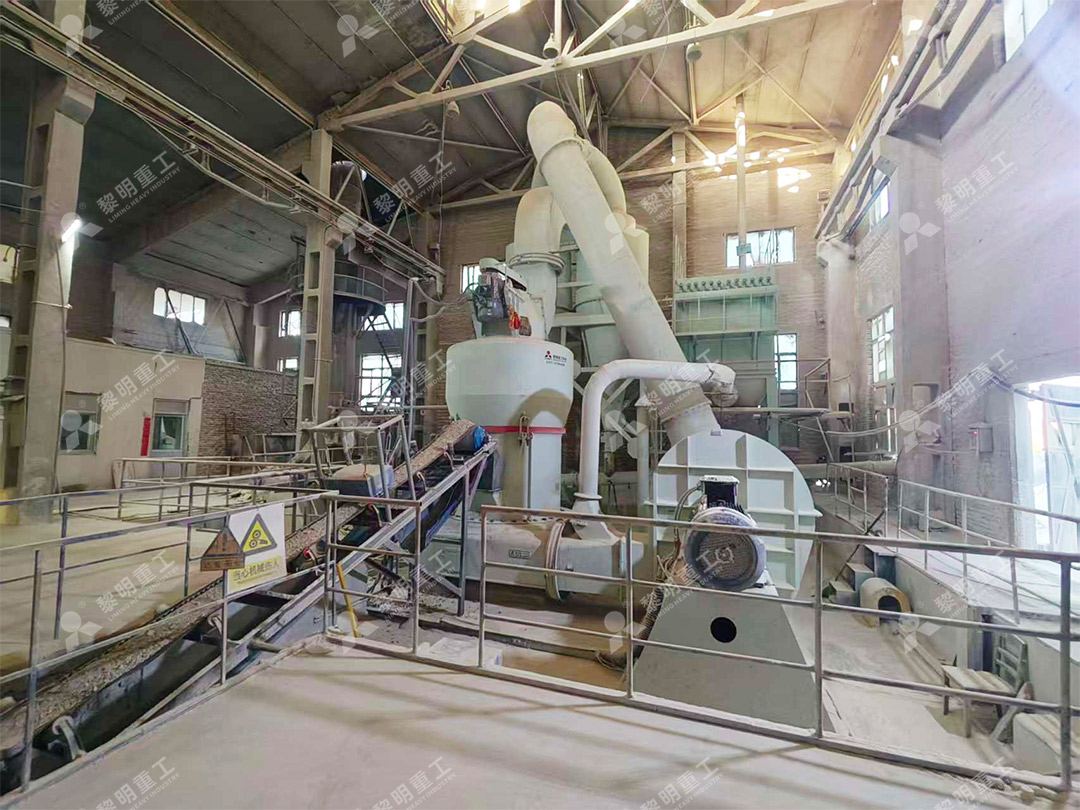
破碎、粉磨、分级、收尘、输送做成一套,主机占地小、层高要求低,厂房改造项目容易布置。本项目两台磨机并联布置,共用收尘和成品输送,土建和管道的工程量都比较省。
四、甘肃项目:145G 与 178G 的组合
这个项目配了两台 MTW 欧版磨:MTW145G 和 MTW178G,一台打底、一台补峰,成品统一进 200 目 D93 的脱硫剂仓。两台并联的好处是负荷调节灵活——机组低负荷时开一台,高负荷或检修时另一台顶上,不会因为单台停机断了脱硫剂供应。
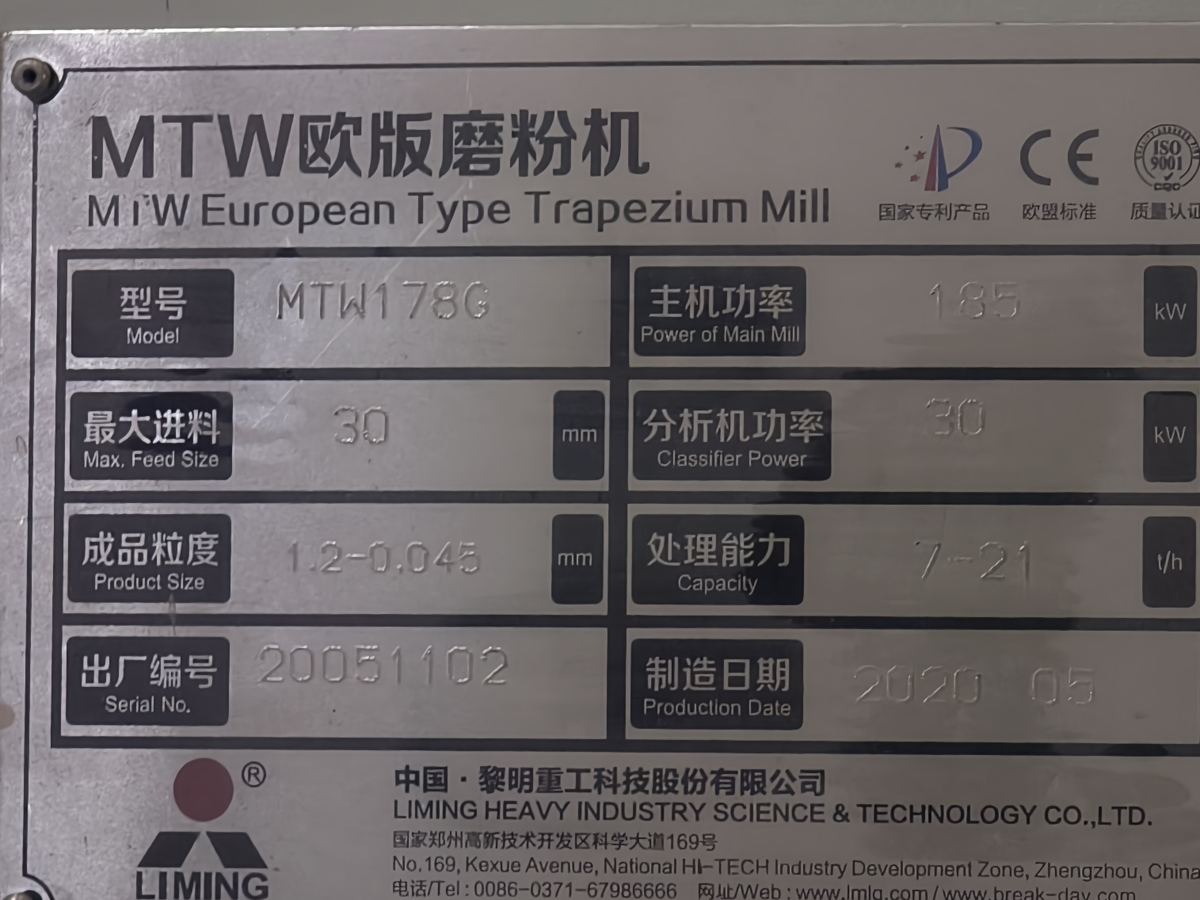
现场铭牌上的数据可以直接对照:这台 MTW178G 主机功率 185 kW,成品细度 1.2—0.045 mm,标称处理能力 7—21 t/h。对 200 目 D93 这个细度来说,产能落在标称区间的中上部,属于比较宽松的配置,长期运行有余量。
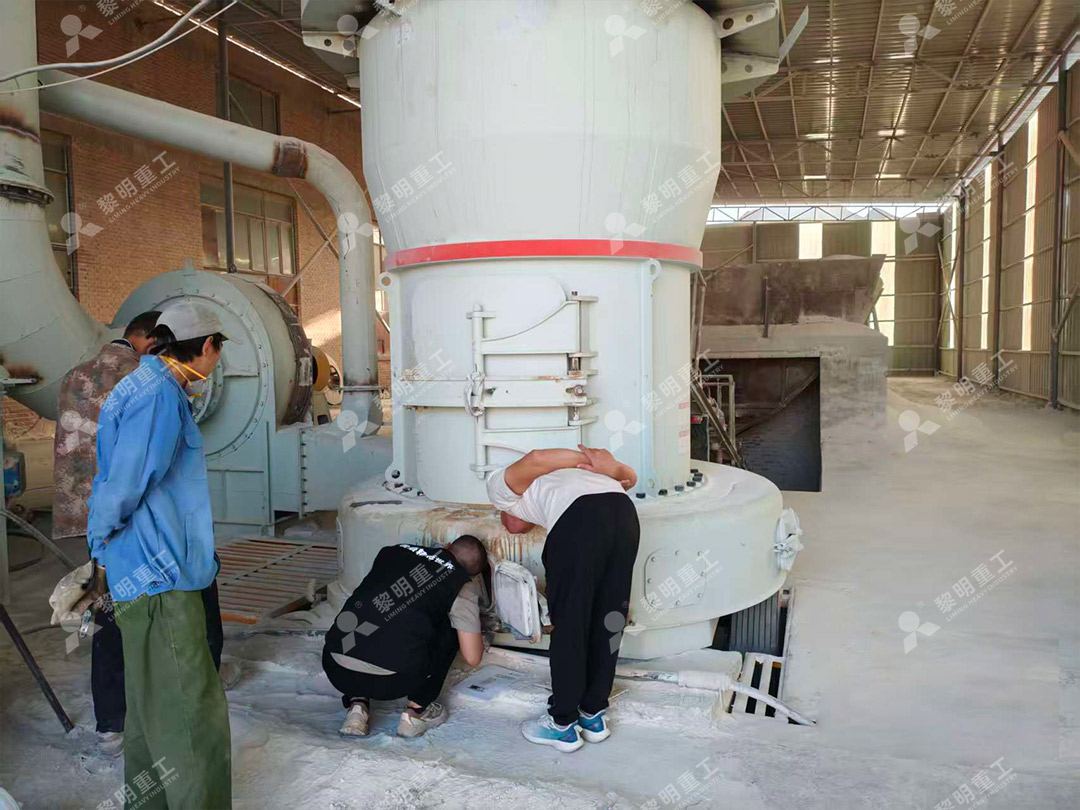
走访当天,服务人员按惯例做了整机检查:磨辊磨损量、磨环间隙、分级机叶片、收尘器压差、给料机计量精度逐项过一遍,再核对成品细度与台时产量。从现场看,磨机运行平稳,成品仓下料顺畅,车间地面干净,没有明显的漏粉点。
五、同类项目选型与运维的几个要点
1. 从烟气量倒推磨机规格
先按机组烟气量、入口 SO₂ 浓度和脱硫效率算出小时耗粉量,再乘一个 1.2 左右的富余系数,反推需要的台时产量,最后落到具体型号。直接按「同行用多大」去套,很容易在负荷波动时不够用。
2. 细度按工艺定,不要一味求细
200 目够用的工况硬上 325 目,电耗和易损件消耗都会上去,收益却有限。反过来,半干法对细度的要求比湿法宽松,但更看重活性。先定工艺,再定细度。
3. 活性按批次验,别只看合同指标
不同窑、不同批次的生石灰活性差异明显。建议每批做一次消化试验,记录温升曲线,按活性调整配比。这一条比多买一台磨机更能省钱。
4. 防潮是生石灰粉线的生命线
成品仓保温、呼吸阀、密闭输送、避免长时间积料,这几个细节做不好,粉在仓里结块,到了给料机就下不去。西北地区冬季温差大,仓壁结露比南方更需要防。
从石灰石到生石灰,脱硫粉体的技术门槛不在于「能不能磨细」,而在于「细度稳不稳、活性保不保得住、系统能不能长期连续跑」。设备选对了只是起点,工艺细节和运维习惯才决定这条线能不能稳定供粉。
—— 项目信息 ——
项目地点:甘肃
加工物料:生石灰(CaO)
成品细度:200 目 D93(200 目筛通过率约 93%)
产品用途:烟气脱硫剂
主机配置:MTW145G + MTW178G 欧版磨粉机
+ 精品案例
+ 热销产品